اتوماسیون صنعتی زمانی موفق است که فرآیند تولید را پایدارتر، قابل اندازهگیریتر و قابل نگهداریتر کند. انتخاب تجهیزات بهتنهایی کافی نیست؛ معماری کنترل، منطق عملکرد، ایمنی، مستندات و ارتباط میان ماشین، ربات و اپراتور باید از ابتدا یکپارچه طراحی شوند.
اتوماسیون صنعتی چیست؟
اتوماسیون صنعتی مجموعهای از کنترلرها، نرمافزار، سنسورها، محرکها، ماشینآلات و تجهیزات ایمنی است که اجرای یک فرآیند تولید را کنترل و پایش میکند. هدف میتواند افزایش ظرفیت، تثبیت کیفیت، کاهش خطای انسانی، ردیابی بهتر، کاهش توقف یا دورکردن اپراتور از عملیات پرخطر باشد.
اجزای اصلی یک سیستم اتوماسیون
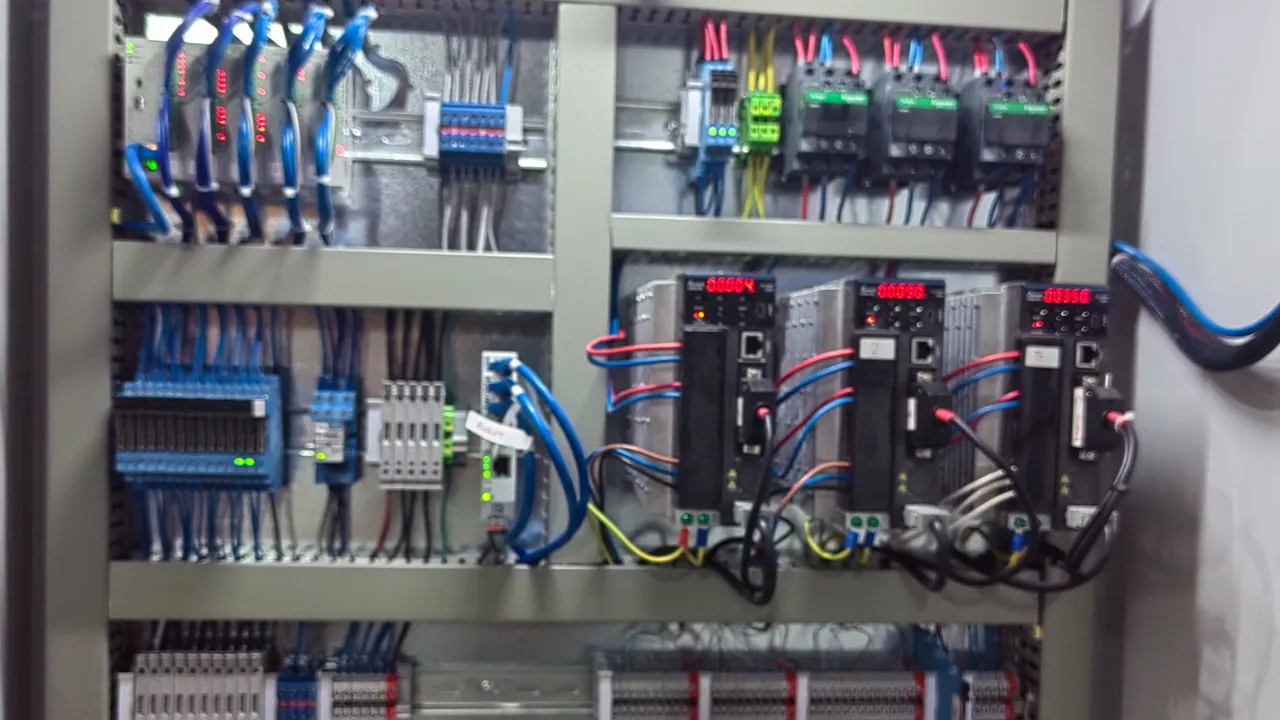
- PLC و کنترلرهای صنعتی برای اجرای منطق فرآیند
- HMI برای فرمان، نمایش وضعیت، هشدار و عیبیابی
- سنسورها، انکودرها و ابزار دقیق برای دریافت اطلاعات واقعی خط
- درایو، اینورتر، سروو و موتور برای کنترل حرکت
- شبکههای صنعتی برای ارتباط تجهیزات و تبادل داده
- مدارهای ایمنی، اینترلاک و توقف اضطراری
- ماشینآلات، کانوایر، فیکسچر و تجهیزات مکانیکی
- ربات صنعتی و سامانههای بینایی ماشین در صورت نیاز فرآیند
چه زمانی اتوماسیون توجیهپذیر است؟
اتوماسیون باید برای حل یک مسئله مشخص اجرا شود. بالا بودن ضایعات، نوسان کیفیت، ظرفیت ناکافی، توقفات تکراری، دشواری ردیابی، عملیات خطرناک یا وابستگی زیاد به مهارت فردی میتواند نشانه نیاز به بازطراحی فرآیند باشد. در مقابل، اگر محصول یا روش تولید دائماً تغییر کند و داده کافی از فرآیند وجود نداشته باشد، ممکن است ابتدا به استانداردسازی و پایدارسازی نیاز باشد.
معماری کنترل؛ ستون فقرات خط تولید
معماری کنترل مشخص میکند هر تجهیز چه مسئولیتی دارد، داده چگونه منتقل میشود، خطاها چگونه مدیریت میشوند و سیستم در حالت دستی، خودکار و تعمیرات چگونه رفتار میکند. نامگذاری صحیح سیگنالها، ساختار ماژولار نرمافزار، مدیریت Alarm و ثبت نسخههای برنامه، زمان عیبیابی و توسعه آینده را کاهش میدهد.
PLC و HMI
PLC باید بر اساس تعداد ورودی و خروجی، سرعت پردازش، نیاز ارتباطی، توسعه آینده و دسترسی خدمات انتخاب شود. HMI نیز فقط یک صفحه Start/Stop نیست؛ نمایش وضعیت ایستگاهها، علت توقف، راهنمای رفع خطا، شمارش تولید و سطح دسترسی کاربران باید بهصورت هدفمند طراحی شود.
سروو و کنترل حرکت
در کاربردهایی که موقعیت، سرعت و هماهنگی محورها اهمیت دارد، انتخاب سروو و طراحی پروفایل حرکت بر کیفیت و زمان سیکل اثر مستقیم دارد. محاسبه گشتاور، اینرسی، نسبت انتقال و شرایط توقف باید بر اساس بار واقعی انجام شود.
مراحل اجرای پروژه اتوماسیون صنعتی
- شناخت فرآیند: تعیین ورودی، خروجی، ظرفیت، حالتهای کاری و نقاط خطا.
- تعریف دامنه پروژه: مشخصکردن مسئولیت تجهیزات، اپراتور و سیستم کنترل.
- طراحی معماری: انتخاب PLC، HMI، شبکه، سنسورها، محرکها و ایمنی.
- طراحی برق و نرمافزار: نقشهها، تابلو، برنامه کنترل و صفحات اپراتوری.
- تست FAT: بررسی عملکرد در محل ساخت پیش از انتقال به کارخانه.
- نصب و SAT: تست نهایی در خط، آموزش و تحویل مستندات.
اتوماسیون قابل نگهداری و توسعه
یک سیستم ممکن است در روز تحویل کار کند، اما کیفیت واقعی آن در ماههای بعد مشخص میشود. دسترسی مناسب به قطعات، نقشههای بهروز، لیست I/O، نسخه پشتیبان برنامه، راهنمای خطاها و امکان تعویض تجهیز باید بخشی از تحویل باشد. طراحی ماژولار نیز اجازه میدهد ایستگاه یا محصول جدید بدون بازنویسی کامل سیستم اضافه شود.
ایمنی و تعامل اپراتور
اتوماسیون نباید دسترسی اپراتور را مبهم یا خطر را پنهان کند. نقاط ورود، حالت Jog، تعمیرات، ریست خطا و شروع مجدد باید واضح و کنترلشده باشند. در سیستمهای رباتیک، فنس و تجهیزات ایمنی همراه با منطق توقف امن طراحی میشوند.
تحلیل اقتصادی پروژه
قیمت تجهیزات تنها بخشی از تصمیم است. ظرفیت تولید، کاهش ضایعات، کاهش دوبارهکاری، زمان توقف، کیفیت، تعداد شیفت و هزینه نگهداری باید در کنار سرمایهگذاری اولیه بررسی شوند. بهتر است بازگشت سرمایه بر اساس چند سناریو محاسبه شود تا تصمیم به یک فرض خوشبینانه وابسته نباشد.
اتوماسیون صنعتی در کرج و استان البرز
راه نیک در شهرک صنعتی کرج مستقر است و امکان بازدید، امکانسنجی، طراحی، ساخت و پشتیبانی پروژههای اتوماسیون، رباتیک و ماشینسازی را برای صنایع کرج و استان البرز فراهم میکند. حضور نزدیک به محل پروژه میتواند هماهنگی مراحل ساخت، نصب و رفع اشکال را سادهتر کند.
پرسشهای متداول اتوماسیون صنعتی
برای شروع بررسی چه اطلاعاتی ارسال کنیم؟
شرح فرآیند، ظرفیت، فیلم خط، مشکلات فعلی، لیست تجهیزات موجود، فضای نصب و نتیجه مورد انتظار.
آیا تجهیزات موجود خط قابل استفاده هستند؟
پس از بررسی فنی میتوان مشخص کرد کدام تجهیزات قابلیت اتصال، بازسازی یا استفاده مجدد دارند و کدام بخشها باید جایگزین شوند.
آیا طراحی مکانیک و کنترل همزمان انجام میشود؟
در پروژه یکپارچه، مکانیک، برق، کنترل و ایمنی باید همزمان بررسی شوند تا تداخلها در مرحله ساخت آشکار نشوند.
آیا امکان توسعه خط در آینده وجود دارد؟
با پیشبینی ظرفیت تابلو، شبکه، I/O، ساختار نرمافزار و فضای مکانیکی میتوان توسعه آینده را از ابتدا در معماری لحاظ کرد.
برای خدمات نزدیک به کارخانههای منطقه، صفحه اتوماسیون صنعتی در کرج و استان البرز را نیز ببینید.